introducir
En la industria de fabricación de maquinaria de alta presión, las válvulas de alivio de presión, o válvulas de seguridad, se encuentran entre los componentes de seguridad más críticos. Estas válvulas desempeñan un papel vital en la protección de equipos, tuberías y tanques de almacenamiento contra la sobrepresión. Dado que el funcionamiento preciso y sin errores de las válvulas de alivio de presión está directamente relacionado con la seguridad de todo el sistema, la inspección de procesos se considera uno de los pilares fundamentales de su control de calidad.
Este artículo detallará los procedimientos, métodos y requisitos relevantes para la inspección durante la producción de válvulas de seguridad.
La importancia de la inspección durante la producción
La inspección de procesos consiste en una serie de medidas de control implementadas en diversas etapas de la fabricación y el ensamblaje de productos. El objetivo de estas inspecciones es identificar y corregir defectos antes de que lleguen a la etapa final . En el caso de las válvulas de seguridad, la importancia de este tipo de inspección es doble por las siguientes razones:
-
Sensibilidad del rendimiento de la válvula a errores mínimos durante los procesos de ensamblaje y fabricación
-
Evite retrabajos o desperdicios en la etapa final
-
Garantizar el cumplimiento de estrictos estándares de diseño
-
Mayor seguridad y funcionamiento sin fugas.
Las principales etapas de la inspección de producción durante el proceso de fabricación de válvulas de seguridad
El proceso de fabricación de válvulas de seguridad se divide en varias etapas clave, cada una de las cuales requiere inspecciones específicas:
 1. Inspección de piezas mecanizadas
Al inicio de la línea de producción, las piezas metálicas, como los cuerpos, tapas, discos y asientos de válvulas y placas de resorte, se mecanizan. Esta etapa requiere una minuciosa inspección dimensional y visual.
Puntos de control:
-
Las dimensiones coinciden con los dibujos de ingeniería (según las tolerancias)
-
Verifique la suavidad de la superficie de sellado.
-
Control de la rugosidad de la superficie
-
Verifique la concentricidad del orificio de inspección y del canal.
-
Las superficies importantes están libres de grietas, rayones o agujeros.
Herramientas utilizadas: calibradores, micrómetros, calibres especiales, perfilómetros, calibradores digitales
2. Inspección de la operación de soldadura (si corresponde)
En algunos modelos de válvulas de seguridad con conexiones soldadas, es muy importante inspeccionar el proceso de soldadura.
Elementos de inspección:
-
El proceso de soldadura cumple con la norma WPS (Especificación de procedimiento de soldadura).
-
Calidad de la apariencia de la soldadura (podredumbre, grietas, salpicaduras)
-
Pruebas no destructivas, como pruebas de líquidos penetrantes (PT) o pruebas de partículas magnéticas (MT).
-
Verificar la completa penetración y ausencia de poros.
 3. Inspección de los bienes adquiridos
Las válvulas de seguridad tienen componentes como resortes, juntas tóricas, pernos y piezas sensibles, que pueden adquirirse en forma inmediata a los proveedores.
Puntos de control:
-
Certificado de Control de Materiales y Certificado de Calidad del Fabricante (MTC, COC)
-
Estudiar las propiedades mecánicas de los resortes (rigidez, elasticidad, longitud libre y longitud comprimida).
-
Pruebe si el material de sellado cumple con los estándares requeridos (NBR, Viton, PTFE).
-
Inspeccionar la apariencia y la precisión de fabricación de piezas estándar.
4. Inspección inicial del montaje
Una vez listas las piezas, comienza la fase de ensamblaje. Durante esta fase, se configuran e instalan inicialmente los componentes internos.
Artículos regulados:
-
Instalación correcta del disco de la válvula y del asiento de la válvula
-
Asegúrese de que el disco se mueva suavemente
-
Instale un resorte de resistencia adecuada y ajuste la precarga.
-
Asegúrese de que no haya ángulos de contacto inadecuados entre los componentes.
Notas especiales:
Si hay un regulador de presión (tornillo de ajuste), el valor de ajuste inicial debe ser el que indica el dibujo para evitar un ajuste excesivo.
5. Compruebe el par de apriete de los tornillos.
Durante el proceso de montaje final, todos los pernos y tuercas deben apretarse al torque especificado en los dibujos o especificaciones técnicas.
Herramientas necesarias: Llave dinamométrica
Ventajas: Garantiza la resistencia y evita que los componentes se rompan o tengan fugas debido a un sellado inadecuado.
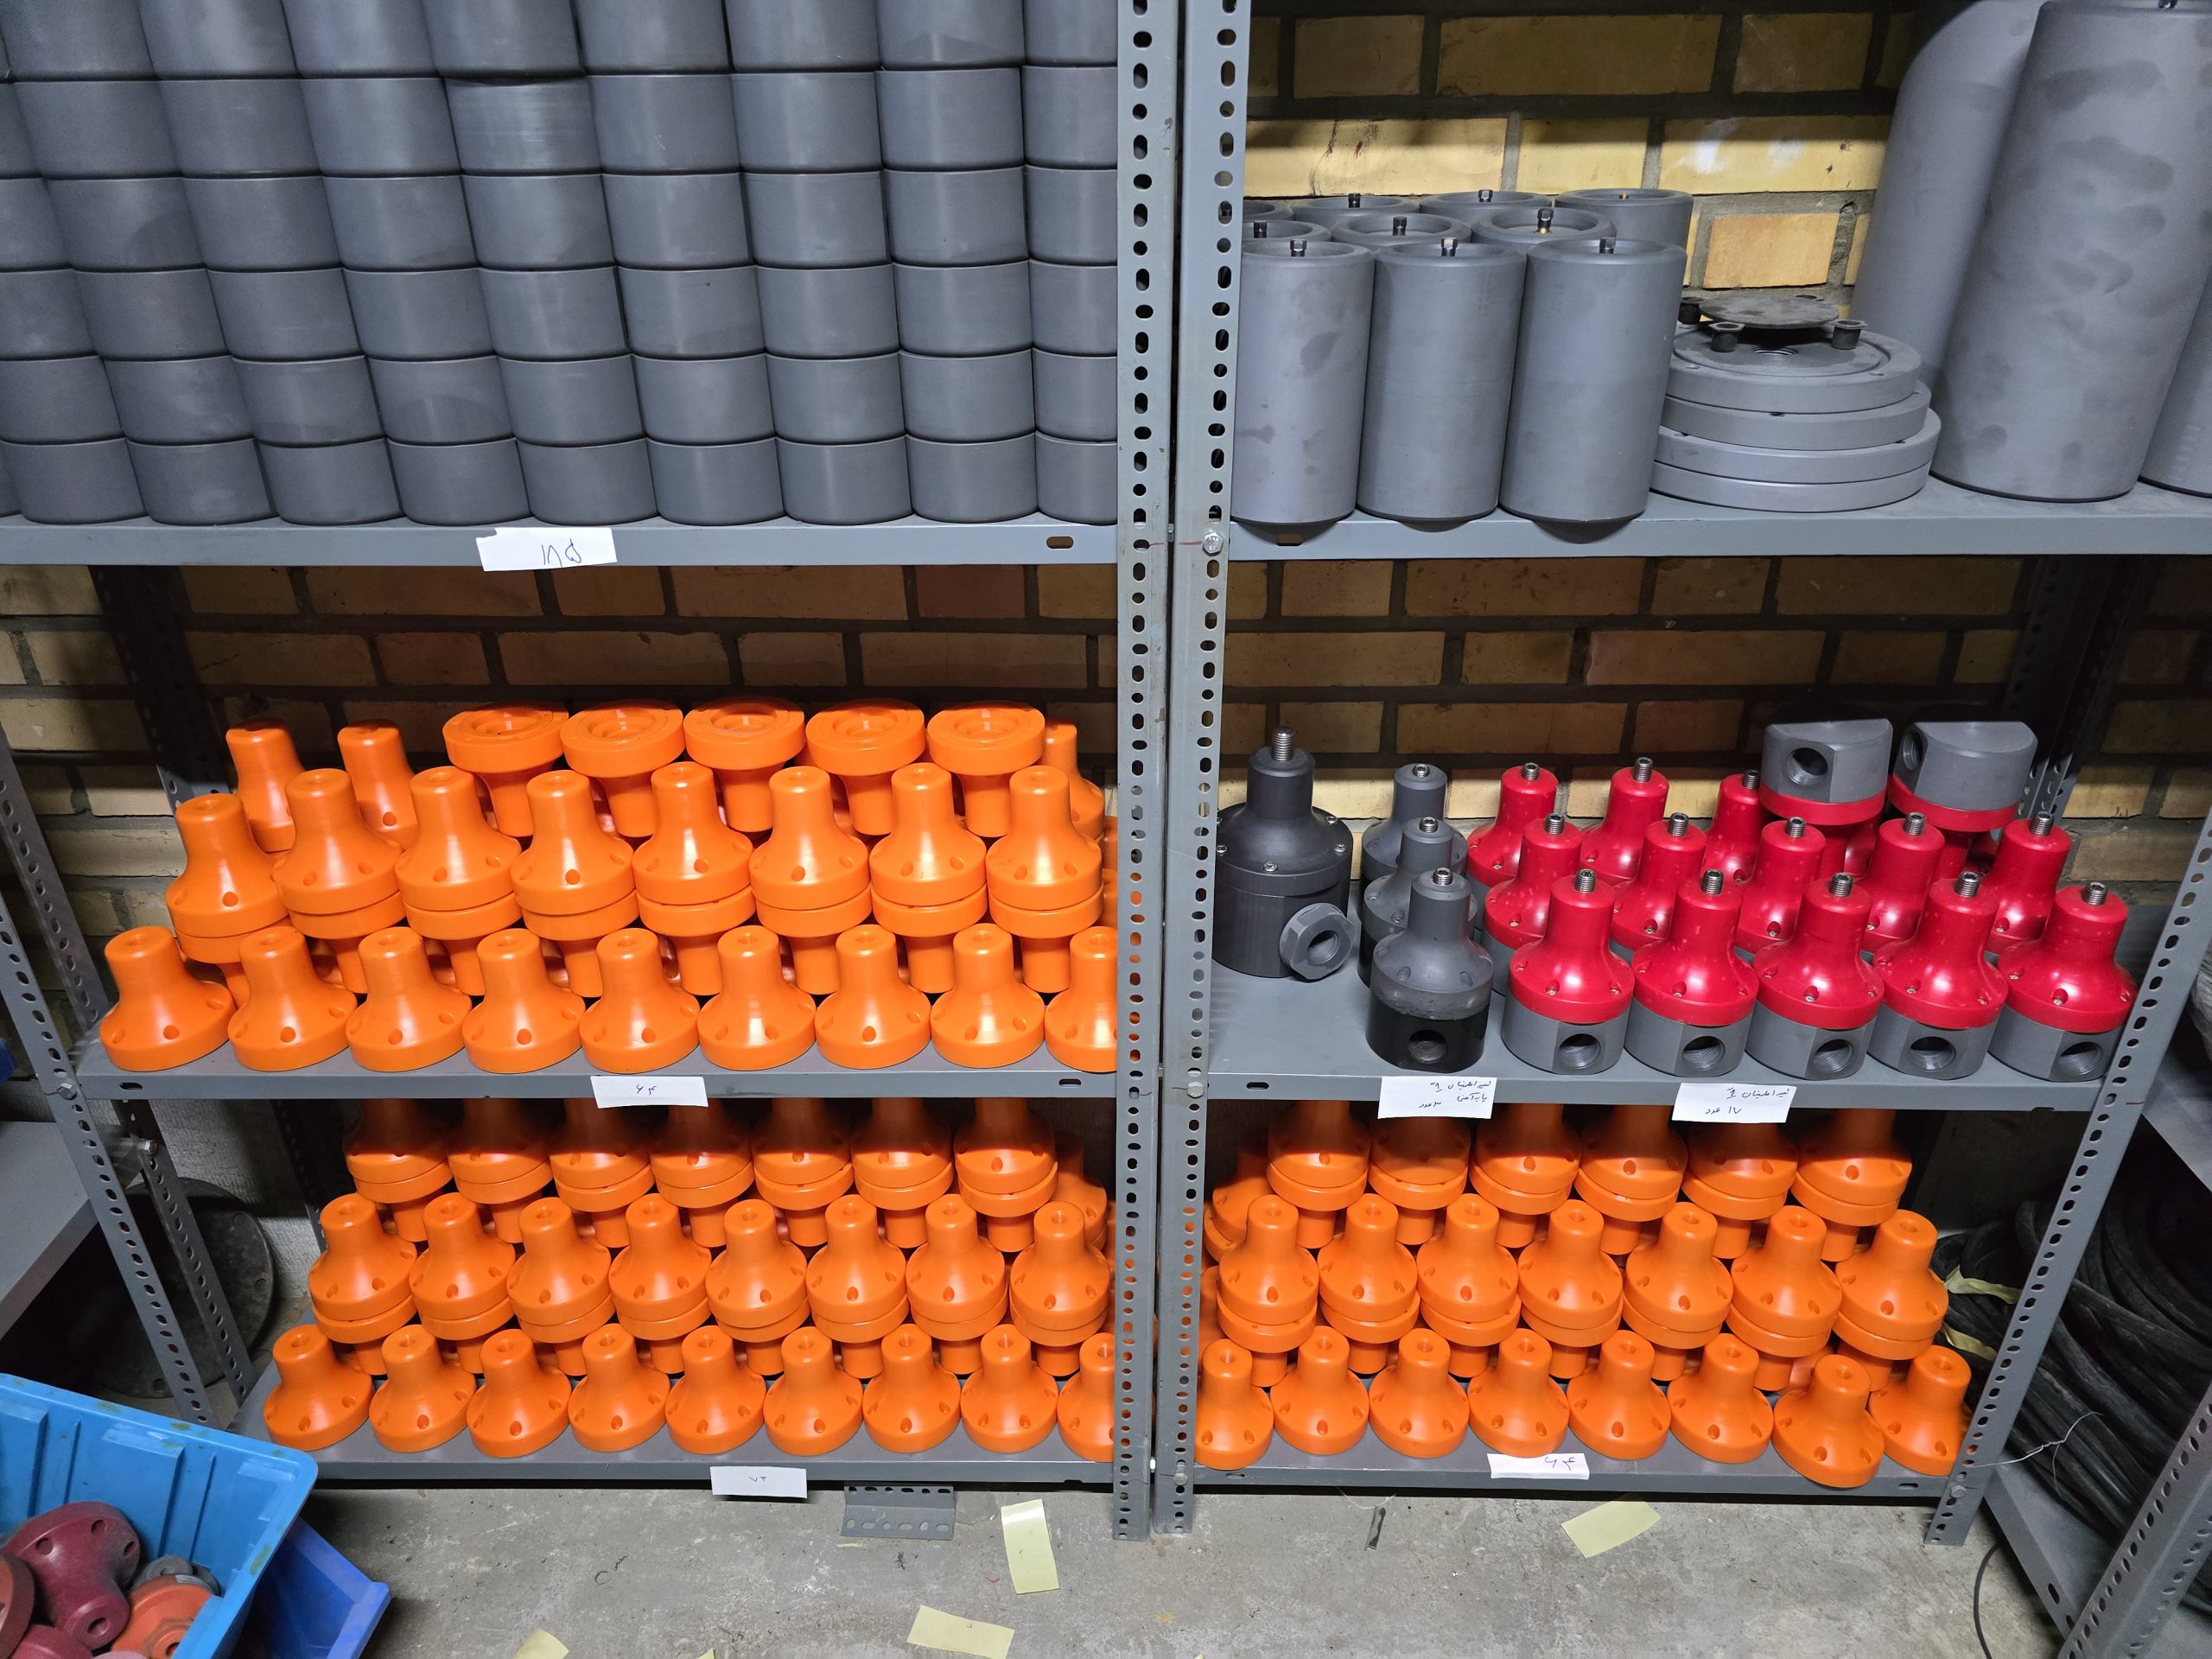 6. Inspección del montaje final
En esta etapa, las válvulas ensambladas se someten a una inspección exhaustiva para prepararlas para la fase de prueba de rendimiento.
Puntos de control:
-
Precisión de posicionamiento de los componentes internos (utilizando herramientas de medición de precisión o inspección visual)
-
Sellado completo entre los componentes ensamblados
-
Verifique el movimiento (movimiento del resorte, apertura de la válvula).
-
Inspeccione las conexiones de entrada y salida (roscas, bridas).
7. Cumple con los estándares de diseño y fabricación.
En cada etapa de la inspección de producción, se verifica el cumplimiento de las normas internacionales relativas al diseño y la fabricación de válvulas de seguridad. Estas normas suelen incluir lo siguiente:
-
Sección VIII de ASME, Parte 1 : Válvulas de seguridad para recipientes a presión
-
API 526 – Especificación técnica de la válvula de alivio de presión
-
API 527 – Prueba de fugas y sellado
-
ISO 4126 – Norma de seguridad para válvulas de alivio de presión
8. Registros de inspección durante el proceso de producción
Una de las partes más importantes del control de calidad es registrar y archivar todos los resultados de las pruebas. Estos registros pueden servir como referencia para futuras pruebas o análisis de fallos realizados por terceros.
Los archivos comunes incluyen:
-
Hoja de inspección de soldadura (Registro de soldadura)
-
Método de montaje y par de apriete
-
Lista de verificación de compatibilidad de componentes
-
Formulario de confirmación final para la realización del examen
Beneficios de implementar una rigurosa inspección en proceso
-
Mejorar la fiabilidad del producto final
-
Reduce la necesidad de retrabajos o reparaciones posteriores.
-
Mejorar la seguridad de los equipos instalados
-
Reducir los costes de garantía y servicio posventa
-
Cumple con los requisitos de los clientes y agencias de pruebas de terceros.
 en conclusión
Durante el proceso de fabricación de válvulas de seguridad, la inspección es crucial para garantizar la calidad, seguridad y fiabilidad de este importante equipo. Al realizar estas inspecciones cuidadosamente en cada etapa de fabricación, se pueden evitar defectos estructurales, funcionales o de sellado, lo que resulta en válvulas de alta calidad que cumplen con las normas internacionales.
En el mundo altamente competitivo de hoy, las fábricas con sistemas de monitoreo de procesos precisos y documentados no solo pueden reducir los costos de producción, sino también garantizar la confianza y la satisfacción del cliente.